Іржа з’являється там, де залізо контактує з вологою і киснем. Оксидна плівка росте шарами: спочатку рудий наліт, потім пухка луска, далі глибокі виразки. Швидкість реакції залежить від солоності повітря, конденсату, залишків електролітів і товщини початкового покриття. Для звичайного читача важливо не теорія корозії як така, а практична межа: тонкий наліт знімається за десятки хвилин, глибока корозія вимагає кількох циклів і вже не повертає початкову товщину стінки.
Нижче зібрано робочі прийоми, які реально застосовують у гаражах, майстернях і на подвір’ї. Кожен спосіб має свій діапазон товщини оксиду, ризик для основи і час витримки. Повтори ключових правил навмисні: безпека рук і очей, сухе зберігання після роботи, контроль товщини деталі. Пафосу тут немає – лише послідовність дій, яку можна повторити без спеціального цеху.
Чому метал покривається рудим шаром
Залізо віддає електрони воді з розчиненим киснем, утворюються гідроксиди, далі – гідратовані оксиди. Швидко росте саме пухка форма: вона пропускає вологу глибше. Щільна окалина після прокату тримається краще, але під нею теж накопичується волога. На оцинковці іржа стартує з подряпин, на чавуні – з пор лиття, на зварному шві – з окалини і бризок.
Товщину ураження оцінюють нігтем і шилом. Якщо шар злітає пилом – це поверхнева корозія. Якщо під лускою ямка глибше за фарбу – деталь уже втратила метал. Для тонкого листа навіть міліметр ямки критичний. Для масивного кронштейна можна знімати більше, але отвір під болт тоді “гуляє”. Суб’єктивно: якщо після легкого удару молотком чути глухий звук, під шаром є порожнеча.
Сіль, добрива, гальмівна рідина і сік з акумулятора прискорюють процес у рази. Тому деталі з днища авто і садовий інвентар іржавіють швидше за полицю в сухому сараї. Асоціативно це схоже на мокру ганчірку на цвяху: чим довше контакт, тим глибше руда пляма. Зупинити ріст можна лише сушінням і бар’єром від кисню, а не “замазуванням” зверху по вологому шару.
Перед вибором методу варто зафіксувати матеріал. Вуглецева сталь терпить кислоти і щітки. Нержавійка з точковою іржею (часто від сторонніх часток) потребує м’якої хімії і пасивації. Алюміній під “іржею” насправді дає білий оксид – його знімають інакше, кислоти для сталі його роз’їдають. Латунь і мідь зеленіють від карбонатів, не від іржі заліза. Плутанина матеріалів – типова причина дірок після “універсального” засобу.
Що зробити до першого дотику щіткою
Спочатку знімають бруд, оливу і стару фарбу там, де вона вже відшарувалась. Жир блокує кислоти і перетворювачі: реагент ковзає по плівці і не дістає оксид. Миють теплою водою з лужним засобом для посуду або технічним знежирювачем, потім сушать гарячим повітрям або на сонці. Волога в порах після миття – ворог: під наступним шаром знову піде корозія.
Очі, руки і дихання захищають обов’язково. Кислоти дають опіки, абразивний пил сідає в легені, іскри від болгарки летять далеко. Робоче місце – на відкритому повітрі або з витяжкою. Деталі з електронікою, гумовими втулками і пластиком знімають або щільно ізолюють плівкою. Різьбу і посадкові поверхні краще закрити стрічкою, інакше кислота “з’їсть” профіль і гайка потім не тримається.
Перед роботою корисно скласти мінімальний набір, щоб не бігати посеред процесу:
- жорстка сталева щітка і м’яка латунна для тонких місць;
- наждачний папір різної зернистості і скотч-брайт;
- оцет столовий, лимонна кислота, ортофосфорна кислота за інструкцією тари;
- нейтралізатор – розчин соди;
- ганчір’я, рукавички, окуляри;
- грунт по металу і фінішне покриття після сушіння.
Маркування деталі фотографією до початку роботи допомагає не пропустити тріщини і тонкі місця. Якщо елемент тримає навантаження – раму, драбину, гак – після глибокого зняття перевіряють залишкову товщину штангенциркулем. Іноді дешевше замінити куток, ніж ризикувати обривом. Це не драма, а звичайний розрахунок міцності.
Коли допомагає механіка без хімії
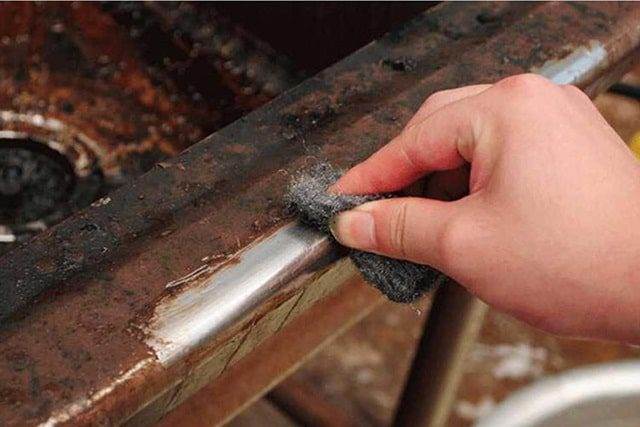
Механічне зняття працює на сухій лусці і доступних площинах. Сталева щітка знімає пухкий шар за хвилини. Кутова шліфмашина з пелюстковим кругом або дротяною насадкою прискорює роботу на великих площах, але легко зрізає живий метал і залишає риски, де потім знову тримається волога. Тиск руки тримають помірним: мета – оксид, не стінка.
Для кутів і різьби зручні шабери, старі викрутки з підточеним кінцем і дріт. Піскострумінь дає чисту поверхню під покриття, проте потребує камери і компресора; в дворі пил розлітається і дряпає сусідні деталі. Після будь-якого абразиву поверхню знепилюють і знежирюють. Залишений пил під ґрунтом працює як губка.
Тонкий лист і декоративні елементи краще пройти вручну. Болгарка на капоті чи дверній панелі лишає хвилі, які потім видно навіть під шпаклівкою. Чавун любить щітку і шабер: він крихкий, і ударний інструмент дає сколи. Кований декор чистять латунною щіткою, щоб не зняти фактуру молотка.
Механіка рідко буває єдиним кроком при глибоких виразках. Після щітки в ямках лишається рудий пил. Його добивають хімією або перетворювачем, інакше під новою фарбою за тиждень знову з’являться пухирі. Час на велику хвіртку щіткою – година-дві з перекурами; на болти і скоби – чверть години. Хто поспішає “на око”, потім шліфує двічі.
Кислоти і побутові розчини що реально працюють
Столовий оцет розм’якшує тонкий наліт за кілька годин витримки. Деталь занурюють або обкладають ганчіркою, змоченою оцтом, і накривають плівкою, щоб рідина не висихала. Лимонна кислота в теплій воді діє подібно, зручна для дрібниці в мисці. Після ванни метал обов’язково промивають і нейтралізують содою, інакше реакція триває вже на чистому залізі.
Ортофосфорна кислота входить до багатьох змивок і перетворювачів. Вона переводить частину оксидів у фосфатну плівку, яка трохи пасивує поверхню. Концентрацію беруть з етикетки, самовільно “міцніше” лити не варто: потоншає різьба і край листа. Соляна кислота знімає іржу швидко, але агресивна до основи і дає активну поверхню, що знову іржавіє за години, якщо не промити і не покрити одразу.
Пасту з соди і води використовують як м’який абразив після кислоти, не замість неї на товстій лусці. Картопля з сіллю – побутовий міф з обмеженим ефектом на дрібній плямі ножа, не на воротах. Кока-подібні напої містять ортофосфорну кислоту в слабкій частці: для масиву це довго і липко. Краще взяти цільовий реагент, ніж чекати добу на сумнівний результат.
Цікавий факт: шар іржі займає більший об’єм, ніж метал, з якого він утворився, тому фарба під ним тріскається навіть коли здається, що “знизу ще ціле залізо”.
Після будь-якої кислоти цикл один: промивання великою кількістю води, нейтралізація, сушіння до білого нальоту вологи на зрізі немає, негайне ґрунтування. Нічна пауза “просохне само” на дворі з росою повертає рудий наліт до ранку. Хто вже ловив цей ефект, більше не залишає голий метал без бар’єру.
Перетворювачі іржавого шару замість повного зняття
Перетворювач має сенс, коли зняти все до білого металу неможливо: порожнини профілю, внутрішня сторона крила, сітка, різьба в глухому отворі. Склад реагує з оксидами, утворює темну фосфатну або танінову плівку. Пухку луску перед цим все одно збивають щіткою, інакше плівка лежить на трухлявому шарі і відвалиться разом із ним.
Наносять пензлем або розпиленням на суху поверхню, витримують час з інструкції, інколи наносять другий шар. Блиск “мокрого асфальту” після реакції – нормальна ознака. Фарбувати поверх сирої плівки не можна: розчинник підніме її клаптями. Деякі склади вимагають змивання, інші працюють як ґрунт. Читають етикетку до кінця, не навпаки.
Обмеження очевидні. Глибока виразка після перетворювача лишається ямкою. Навантажені зварні шви краще довести механікою. На оцинковці частина засобів дає плями. На чавуні пористих виливків склад затікає всередину – це плюс для захисту, мінус для наступного зварювання: пори треба випалювати.
Порівняння типових підходів за часом і ризиком для основи:
| Спосіб | Коли доречний | Час і заувага |
|---|---|---|
| Щітка і папір | суха луска, плоскі деталі | від 15 хв ризик рисок на тонкому листі |
| Оцет, лимонна кислота | дрібниця, тонкий наліт | 2-12 год витримки обов’язкова нейтралізація |
| Ортофосфорна кислота | стійкий шар, підготовка під ґрунт | десятки хвилин не перетримувати різьбу |
| Перетворювач | порожнини, сітка, важкодоступ | за етикеткою луску збити заздалегідь |
Як закріпити результат щоб рудий шар не повернувся
Голий метал після очистки активний. Перший бар’єр – ґрунт по іржі або фосфатуючий ґрунт на суху знежирену поверхню. Шар тонкий, без патьоків. Далі емаль, молоткова фарба або олія для інструменту – залежно від деталі. Садовий інвентар часто достатньо натерти технічним маслом і зберігати в сухому місці. Кузов і ворота потребують повноцінного покриття.
Стики і зварні шви додатково герметизують, бо саме там знову сідає конденсат. Дренажні отвори в порогах і трубах прочищають: стояча вода зводить нанівець будь-яку фарбу. Кріплення з різнорідних металів розділяють шайбами, інакше гальванічна пара знову відкриє осередок.
Регулярний огляд раз на сезон дешевший за капітальне зняття. Дрібну пляму знімають шкіркою за п’ять хвилин. Запущений шар на тій самій плямі вже просить кислоту і новий ґрунт. Зберігання: сухе повітря, відстань від ґрунту, підкладки під ніжки верстака. Вологий підвал для чистих деталей – погане місце, навіть якщо “там темно і ніхто не бачить”.
Для різьби після очистки наносять мастило або спеціальну пасту, щоб гайка не прикипіла наново. Рухомі петлі змащують після фарбування, не до нього: фарба в зазорі зламається і відкриє метал. Суб’єктивно найчастіша помилка – гарно пофарбувати лице і забути зворотний бік листа, де конденсат тримається довше.
Швидкість усієї роботи складається з підготовки, зняття і негайного захисту. Хто обриває ланцюг на останньому кроці, через місяць знову стоїть зі щіткою. Хто тримає послідовність, той рідко повертається до тієї самої деталі. Метал не прощає вологи в порах і жиру під ґрунтом – це дві речі, які варто перевірити двічі, перш ніж закривати банку з фарбою.
Отже, швидке прибирання іржі – це не один “чудо-засіб”, а коротка розвилка: оцінити глибину, зняти пухке механікою, добити тонкий шар розчином або перетворювачем, нейтралізувати, висушити і одразу закрити поверхню. Тоді рудий шар не встигає повернутися, а деталь лишається в роботі без зайвих дірок і сюрпризів на різьбі.
Інші новини