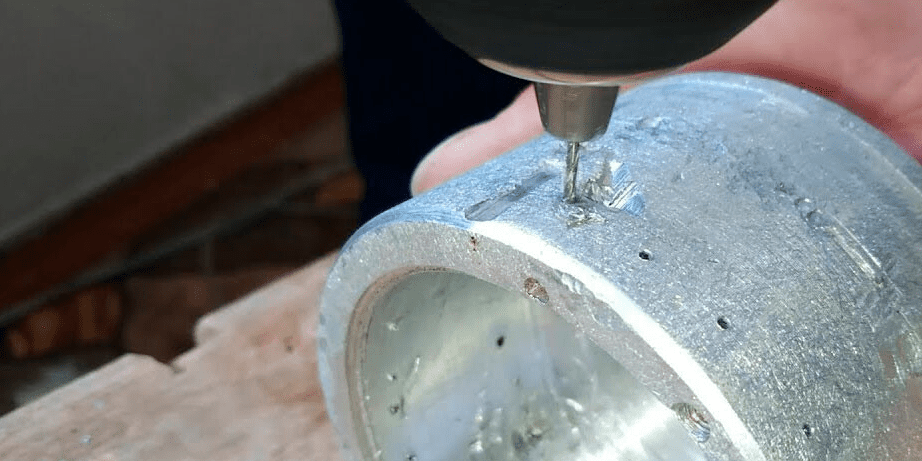
Алюміній здається м’яким, тож багато хто бере перше-ліпше свердло і тисне “від душі”. Далі канавки залипають стружкою, кромка рве метал, отвір іде овалом, а тонкий лист закручується на інструмент. Метал пластичний, теплопровідний і липкий: він не кришиться, як чавун, а тягнеться і налипає. Через це отвір виходить не силою натиску, а режимом різання, геометрією свердла і відведенням стружки. Нижче зібрано робочі прийоми для листа, кутника, труби і товстого бруска без води й загальних фраз.
Чому метал рве кромку і залипає
Алюміній і більшість його сплавів мають низьку твердість і високу пластичність, тому різання йде з довгою зливною стружкою. Якщо передній кут малий, а оберти занизькі при великій подачі, стружка зварюється в канавці, свердло гріється і “закушує”. Тепло швидко йде в деталь, але локально на різальній крайці температура все одно стрибає, і без мастила крайка тупиться за кілька отворів. М’які марки ще й налипають на задню поверхню, після чого отвір стає шорстким і меншим за номінал.
Тонкий лист окремо веде себе як мембрана. Без підкладки він прогинається, на виході метал не підрізається, а виривається. Звідси рвана кромка і задирок, який потім доводиться знімати довше, ніж свердлили. Профіль і труба мають порожнину: свердло на виході з першої стінки втрачає опору і б’є по другій стінці зі зміщенням. Тому розмітку варто кернити дрібно, а вихід підпирати дерев’яним бруском або тим самим профілем.
Сплави різняться. Технічно чистий метал і м’які марки для посуду липнуть сильніше. Дюралеві й конструкційні сплави після термообробки ріжуться чистіше, але вимагають гострішої кромки: тупе свердло їх не “жує”, а наклепує. Ливарні сплави з кремнієм абразивніші: свердло сідає швидше, хоча стружка коротша. Перед роботою варто хоча б орієнтовно знати, що саме в руках: м’який лист з будівельного ринку і плита від корпусу верстата – різні задачі.
Ще один підступ – наклеп від попереднього різу болгаркою чи ножицями. Крайка твердіша за серцевину, свердло ковзає і йде вбік. Тому старт завжди з керна або з маленького центрувального проходу. Якщо отвір під болт із зазором, краще два проходи: чорновий і чистовий на 0,2-0,5 мм. Один прохід великим діаметром у м’якому металі часто дає огранку і вібрацію.
Стружку не можна ігнорувати. Довга стрічка намотується на патрон, рве рукавицю і дряпає деталь. Короткі відломи при правильному куті гвинтової канавки і мастилі вилітають самі. Якщо стружка синя або темна – режим занадто жорсткий або сухий. Світла, майже блискуча стрічка при стабільній подачі – нормальний знак, що різання йде, а не тертя.
Цікавий факт: у м’якому алюмінії свердло без мастила інколи “наварює” на себе кільце металу, і тоді діаметр отвору раптом стає меншим, хоча інструмент зовні здається цілим.
Яке свердло брати під лист і профіль
Для більшості домашніх і цехових задач підходить спіральне свердло зі швидкорізальної сталі з кутом при вершині близько 118-130 градусів і полірованими канавками. Більший кут краще входить у м’який метал і менше рве вихід. Твердосплав має сенс на серії отворів у ливарному сплаві з кремнієм або коли вже стоїть стійкий верстат без биття. На ручному дрилі твердосплавна пластина часто сколюється від удару.
Геометрія важливіша за бренд. Потрібна гостра поперечна кромка: якщо серцевина товста, свердло мне метал і вимагає великого осьового зусилля. Підточування перемички зменшує тиск і покращує самоцентрування. Кут нахилу канавки бажано більший, ніж для сталі: стружка тоді швидше тікає вгору. Чорне оксидоване свердло для сталі в алюмінії працює гірше за світле поліроване: шорстка поверхня тримає налип.
Коронки й перові свердла виправдані на великих діаметрах у тонкому листі, де спіраль вириває край. Коронку ведуть на малих обертах, з упором і з мастилом по всьому колу зубців. Перо легко уводить убік, тож його тримають коротко і лише після точного центрувального отвору. Ступінчасте свердло зручне для щитів і коробок: один інструмент дає кілька діаметрів і одразу знімає фаску, якщо кромка ступені гостра.
Діаметр підбирають із запасом на чистову обробку, якщо далі буде розвертка або різьба. Під різьбу отвір завжди менший за зовнішній діаметр гвинта на величину, яку дає таблиця для конкретної кроку. Свердлити “на око під десятку” – шлях до зриву витків у м’якому металі. Для заклепок отвір має бути щільним, інакше стрижень мнеться і головка сідає криво.
Перед списком варто зафіксувати, що саме класти в ящик під алюміній:
- спіраль зі швидкорізальної сталі з полірованою канавкою;
- окреме свердло малого діаметра для центрування;
- ступінчастий інструмент під тонкий лист щитів;
- коронку з напрямним свердлом для великих вікон;
- розвертку або гострий зенкер під чистовий діаметр;
- мітчики з кроком під м’які сплави;
- дерев’яну підкладку і струбцини без зірваних губок
Знос видно не лише по блиску на крайці. Якщо свердло почало верещати, тягнути стружку кільцями всередині канавки або залишати спіральні риски на стінці отвору – його вже треба правити. Правка на дрібному камені під правильним кутом повертає різання дешевше, ніж нова пачка інструменту. Битий хвостовик і люфт у патроні зводять нанівець навіть ідеальну заточку: отвір піде конусом.
Оберти, подача і мастило без зайвих теорій
Швидкість різання для алюмінію вища, ніж для сталі, але на ручному дрилі орієнтуються не по формулах, а по звуку і стружці. Малі діаметри крутять швидше, великі – повільніше, інакше крайка зрізає метал ривками. Подача має бути постійною: свердло не повинно терти на місці. Якщо відпустити натиск, метал налипає; якщо тиснути ривками, рветься вихід.
Мастило тут не “для краси”. Тонка плівка гасу, веретенної оливи, спеціальної рідини для різання кольорових металів або навіть мильної води на побутовому рівні зменшує налипання. Спирт швидко сохне і гірше тримає плівку. Сухе свердління припустиме на одиничному отворі в м’якому тонкому листі ступінчастим інструментом, але серія отворів без змащення майже завжди псує крайку. Крапля наноситься в керн і потім у канавку, а не розливається по всьому столу.
Верстат дає перевагу жорсткістю. На стійкому свердлильному верстаті можна тримати вищу швидкість і рівну подачу рукояткою. Ручний дриль додає кутове биття: його тримають двома руками, упор у груди або в коліно не замінює струбцину на деталі. Ударний режим вимикають завжди. Перфоратор у режимі свердління без удару все одно важчий і грубіший за дриль, ним легко зірвати тонкий лист.
Охолодження повітрям допомагає здувати стружку, але не замінює мастило. Зупинятися посередині глибокого отвору варто саме щоб витягти стружку, а не “щоб метал відпочив”. Глибина більша за три діаметри вже потребує періодичного виведення свердла. Інакше канавка пакується, і інструмент клинить так, що патрон провертається на хвостовику.
Контроль розміру роблять не на око. Після першого пробного отвору в обрізку того самого сплаву перевіряють діаметр калібром або штангенциркулем у двох площинах. Алюміній пружинить: тонкий лист після проходу може дати отвір трохи менший через наклеп краю. Тоді чистовий прохід знімає десяті частки без зміни свердла на наступний номер.
Порівняння типових режимів для ручного дриля і верстата по товщині й діаметру:
| Умова | Ручний дриль | Свердлильний верстат |
|---|---|---|
| Лист до 1,5 мм діаметр до 6 мм |
середні оберти, підкладка, ступінь або гостра спіраль, крапля оливи | вищі оберти, мала подача, притиск притиском, вихід у дерево |
| Профіль 2-4 мм діаметр 6-10 мм |
два проходи, керн, без удару, мастило в канавку | центрувальне свердло, рівна подача, підтримка другої стінки |
| Брусок від 10 мм діаметр понад 10 мм |
нижчі оберти, часте виведення стружки, ризик уводу | підточена перемичка, мастило, подача без зупинки на тертя |
Тонкий лист, кутник і товстий брусок
Тонкий лист свердлять тільки з жорсткою підкладкою з дерева або товстої фанери і зі струбцинами по обидва боки від точки. Рука замість притиску – погана ідея: лист піднімається на свердлі й ріже пальці. Старт з малого діаметра зменшує крутний момент. На виході тиск зменшують, щоб кромка дорізала метал, а не виламала пелюстку.
Кутник і швелер ставлять так, щоб полиця не вібрувала. Струбцина на самій полиці ближче до отвору гасить дрижання краще, ніж затиск за далеку стінку. Якщо треба пройти обидві полиці співвісно, спочатку свердлять одну, вставляють напрямну втулку або сам болт без різьбової частини як кондуктор, і лише тоді другу. Інакше осі роз’їдуться на міліметр, і складання стане борошном.
Труба кругла котиться. Її кладуть у призму або в виріз у дошці. Керн роблять неглибокий: глибокий керн на кривій поверхні зміщує вісь. Наскрізний отвір у тонкостінній трубі майже завжди рве внутрішню кромку; її потім проходять зенкером зсередини, якщо є доступ, або тонким напилком по колу.
Товстий брусок і плита потребують розмітки з двох боків, якщо верстат не гарантує вертикаль. Свердлити назустріч з двох сторін до зустрічі каналів – старий слюсарний прийом, коли немає стійки. Канали мають зустрітися з невеликим уступом, який потім знімають розверткою. Глибоке свердління без виведення стружки клинить інструмент намертво; вибивати його з м’якого металу важче, ніж зі сталі, бо стінки обтискають спіраль.
Заклепувальні з’єднання в листі вимагають чистої циліндричної стінки. Задирок між двома листами не дає пакетові зійтися, і заклепка сідає з зазором. Тому листи перед свердлінням стягують струбцинами або технологічними гвинтами, свердлять як пакет і лише потім знімають фаски з зовнішніх боків. Окреме свердління кожного листа дає розбіг отворів, навіть якщо розмітка здавалася однаковою.
Роззенковка, різьба і чистова стінка
Після свердління край майже завжди має мікрозадирок. Його знімають зенкером, більшим свердлом легким дотиком або спеціальною зенківкою під головку гвинта. Кут зенківки має збігатися з головкою, інакше гвинт сяде на поясок і розпресує тонкий лист. У м’якому металі зенківку роблять за один-два оберти: зайвий натиск вибирає лунку глибше за норму.
Різьба в алюмінії тримає гірше, ніж у сталі, через низьку твердість витків. Тому для навантажених з’єднань ставлять футорку або сталеву втулку, а для легких кришок вистачає повного проходу мітчика з мастилом. Машинний мітчик з підтиском по осі менше рве витки, ніж ручний ривками. Отвор під різьбу не роблять “впритул”: стружці треба куди діватись, інакше останні витки зімнуться.
Розвертка ставить діаметр під вал або під точну втулку. Алюміній розвертають з малою подачею і змащенням, інакше грані розвертки налипають і дряпають спіраль на стінці. Ручна розвертка любить обертання тільки вперед; реверс затягує стружку під зуб і дряпає вже готовий отвір. Припуск залишають невеликий: великий припуск у м’якому металі дає огранку.
Якщо отвір потім фарбують або анодують у майстерні, діаметр закладають із урахуванням товщини покриття на критичних посадках. Для звичайного болтового з’єднання це рідко критично, для напрямних і осей – так. Стружку з глухого отвору видувають і протирають: залишок металу під гвинтом працює як прокладка і дає неправдивий момент затяжки.
Нижче зібрано типові промахи, які псують деталь швидше за тупе свердло:
- ударний режим на дрилі;
- старт без керна по слизькій прокатці;
- один прохід великим діаметром у тонкому листі без підкладки;
- суха серія отворів у липкому сплаві;
- нарізка різьби без запасу на стружку в глухому отворі;
- зняття деталі зі струбцин до перевірки діаметра
Безпека біля патрона і типові зриви
Стружка алюмінію гостра, хоч і світла. Вона ріже пальці непомітніше за сталеву, бо здається м’якою. Рукавиці біля обертового патрона небезпечні: їх намотує. Окуляри потрібні навіть на одному отворі: стрічка зривається і летить у обличчя. Довге волосся і шнурок від кофти – той самий ризик, що й біля будь-якого патрона.
Деталь має бути закріплена так, щоб свердло, заклинивши, крутило інструмент у руках, а не заготовку навколо осі. Тонкий лист, що зірвався, працює як ніж. Верстатні лещата з м’якими губками бережуть поверхню, але губки мають тримати, а не лише не дряпати. Мастило на підлозі біля ніг дає падіння саме тоді, коли дриль ще крутиться.
Перегрів свердла відчувається по запаху оливи і по кольору крайки. Гарячий інструмент не опускають у воду різко, якщо це швидкорізальна сталь з уже нагрітим хвостовиком у патроні: достатньо дати охолонути і заново змастити. Тріщина від термоудару проявляється пізніше раптовим відколом кута.
Електрика на мокрому столі – окрема тема. Краще дозувати мастило пензлем, ніж поливати деталь струменем біля розетки. Переносний світильник не ставлять так, щоб стружка била в лампу. Після роботи канавки свердла чистять дерев’яною паличкою, не пальцем назустріч крайці.
Коли отвір пішов овалом, його вже не “підрівняють” тим самим свердлом. Ставлять втулку, розвертку більшого ремонтного розміру або зміщують кріплення. Спроба завалити овал натиском дає ще гіршу бочку. Чесніше визнати промах на розмітці, ніж зібрати кривий вузол і потім звинувачувати метал.
Рівний отвір в алюмінії виходить у того, хто тримає стружку короткою, крайку гострою, деталь нерухомою, а вихід підпертым. М’якість металу не прощає хаосу: вона лише швидше показує кожну помилку режиму. Хто раз навчився чути зміну звуку перед налипанням, той свердлить і лист щита, і товстий брусок без лотереї по задирках. Інструмент при цьому живе довше, а складання сідає з першого разу, без розсвердлювання по місцю і без зірваних витків на відповідальному різьбленні.
Інші новини